自动成圈机如何重塑线缆后道工序:从效率瓶颈到数据驱动的工艺升级
在线缆制造行业,挤出、绞线、成缆等前道工序的自动化程度已相对成熟,但后道包装环节长期依赖人工或半自动设备,成为整线效率的“隐形瓶颈”。自动成圈机作为电线收线、打盘、成卷的核心装备,其技术水平直接影响成品交付质量与产线综合效率。本文结合行业调研数据与典型应用场景,解析自动成圈机的技术演进路径与选型逻辑。
一、后道工序的效率缺口:一组值得关注的数据
据中国电器工业协会电线电缆分会2023年行业运行报告显示,国内规模以上线缆企业挤出工序的平均自动化率已超过85%,而成圈包装环节的自动化率不足40%。在某中型电线制造企业的实地测算中,一条年产3万公里布电线的产线,前道挤出速度为每分钟180米,而后道人工成圈、贴标、装袋的综合节拍仅能匹配每分钟120米,整线有效产出被压缩约33%。
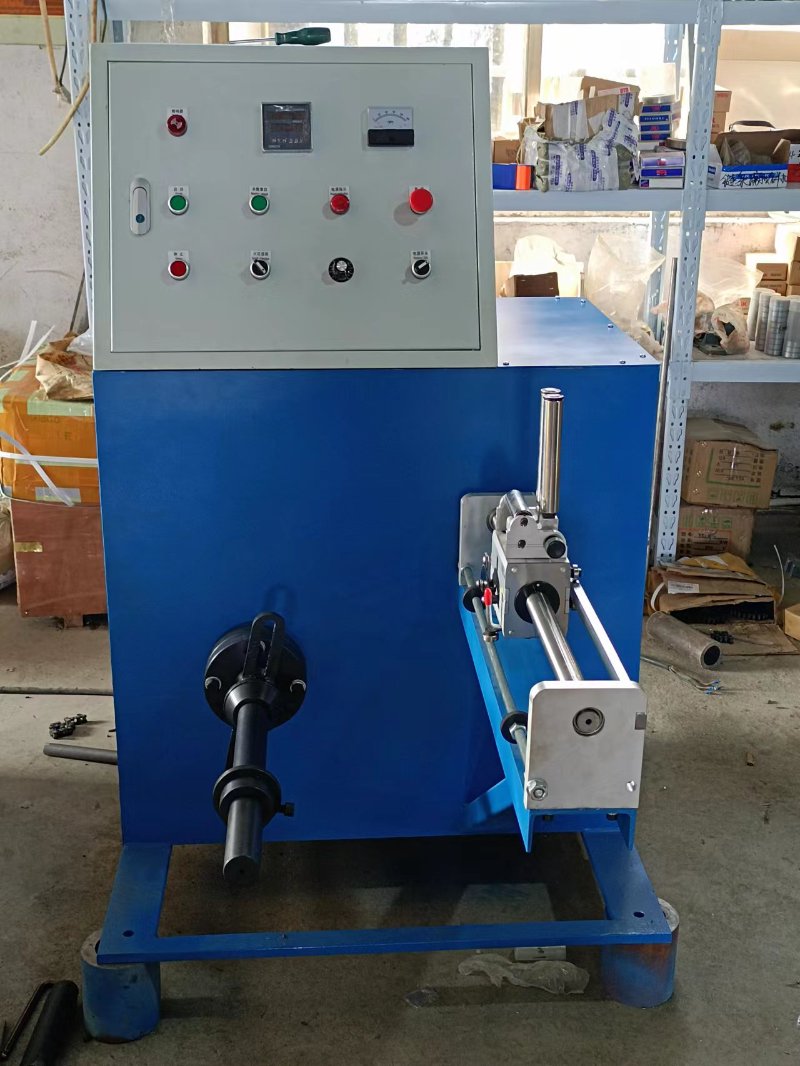
这一缺口在劳动力成本持续上升的背景下更为突出。线缆后道工序属于典型劳动密集型岗位,一名熟练成圈工日均处理量约为400至500个线卷,且质量一致性受人为因素影响明显。自动成圈机的引入,正是针对这一环节的节拍匹配与质量标准化需求。
二、自动成圈机的技术构成与关键指标
从设备结构看,一台完整的全自动成圈机通常由放线张力控制单元、计米定长模块、成圈成型机构、自动扎带装置、贴标系统及输送带组成。其技术难点不在于单一机构的实现,而在于多工序的协同精度。
- 计米精度:行业主流设备误差控制在±0.3%以内,高端机型可达±0.1%,直接关系到成品长度合规性与客户投诉率。
- 成圈节拍:以布电线1.5至6平方毫米规格为例,主流自动成圈机节拍为每分钟12至20圈,部分高速机型可达25圈以上。
- 张力控制:收线张力波动过大会导致线卷松紧不一,影响后续放线顺畅性。采用伺服张力闭环控制的机型,可将张力波动控制在设定值的±5%范围内。
- 兼容性:能否快速换型适配不同线径、不同盘具规格,是衡量设备柔性的核心指标。模块化设计的成圈机换型时间可压缩至10分钟以内。
值得注意的是,泊头地区作为国内线缆机械装备的重要集聚地,聚集了一批打盘机厂家,其产品在性价比与本地化服务响应上具备一定优势,但在高端伺服控制与智能化程度上,与进口设备仍存在差距,这也是近年来国产自动成圈机技术攻关的主要方向。
三、从单机到产线:自动成圈机的系统集成价值
自动成圈机的价值不应被孤立看待。在智能化产线架构中,成圈机作为后道执行终端,其数据接口能力决定了能否与MES系统对接。实际案例中,某电缆企业将全自动成圈机接入产线管理系统后,实现了计米数据自动上传、扎带耗材余量预警、设备OEE实时统计等功能,后道工序的综合设备效率从62%提升至81%,同时因长度误差导致的客诉下降约70%。
对于电线成卷机与电缆打盘机的选型,建议企业重点关注三个维度:一是与现有挤出线的速度匹配度,避免“大马拉小车”或节拍脱节;二是换型柔性,尤其是多规格小批量订单占比上升的趋势下,快速换型能力比单纯高速更重要;三是数据接口的开放性,为后续产线数字化预留空间。成圈机价格从数万元至数十万元不等,差异主要体现在伺服系统配置、计米精度等级与自动化程度,采购时宜以全生命周期成本而非单纯设备单价作为决策依据。
四、结语
自动成圈机虽处于线缆制造的后道环节,却是连接产品质量与交付体验的关键节点。随着线缆行业向多规格、小批量、快交付方向演进,成圈设备的柔性化、智能化水平将越来越成为产线竞争力的组成部分。对于设备选型者而言,理解自身产线的节拍特征与订单结构,比追逐参数表上的最高速度更具实际意义。