电线成卷机技术演进与选型逻辑:从效率瓶颈到全自动成圈机的工艺突破
在电线电缆制造流程中,成卷工序长期被视为"后道辅助环节",其技术含量被低估。然而,据中国电器工业协会电线电缆分会2023年发布的行业运行报告显示,在中小型线缆企业中,因收卷排线不整齐、计米误差超标、卷径一致性差导致的客户退货与二次返工,约占成品出厂质量问题的17%—23%。这一数据揭示了一个被忽视的事实:电线成卷机的性能直接关系到产品交付质量与品牌信誉,而非简单的"绕线工具"。
一、成卷工序的真实成本结构:被低估的效率黑洞
以年产30万公里布电线的中型工厂为例,传统半自动打盘机单机操作需1人全程值守,换盘、剪线、绑扎均依赖人工,平均每卷辅助时间约18—25秒。按日产能800卷计算,仅辅助动作消耗的工时即达4—5.5小时。更关键的是,人工排线导致的层间交叉、端面不平整问题,使下游客户在放线施工时断线率上升。某华北线缆企业2022年的内部质量追踪数据显示,采用半自动设备生产的BV线卷,工地放线断头投诉率为0.8‰,而切换全自动成圈机后该指标降至0.15‰以下。
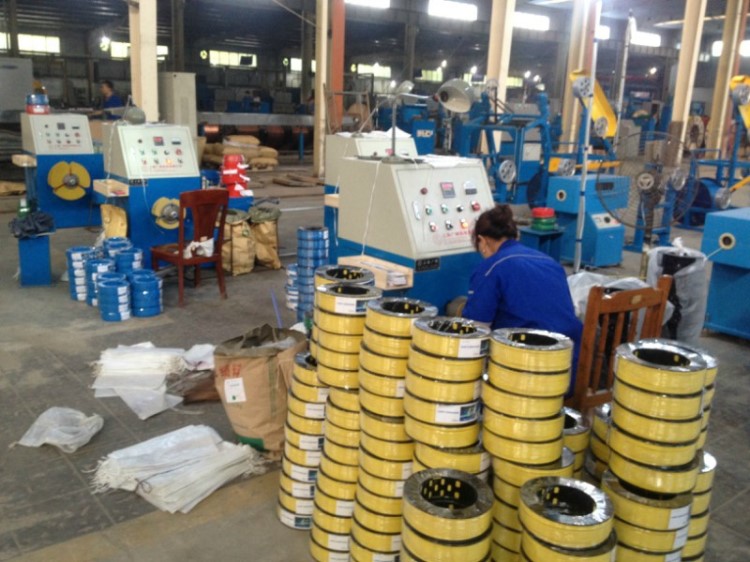
泊头作为国内线缆机械的重要产业集群地,聚集了数十家打盘机厂家,产品从简易型到全伺服控制型跨度极大。采购方若仅以"成圈机价格"作为决策依据,往往陷入低价设备故障率高、维护成本反噬利润的困境。
二、全自动成圈机的技术分水岭:三个核心子系统
判断一台电线成卷机是否具备真正的"全自动"能力,应聚焦以下三个子系统,而非仅看是否配有PLC。
- 伺服排线系统:采用独立伺服电机驱动排线丝杠,与主牵引电机实现电子齿轮同步。排线节距可在触摸屏上以0.1mm为步进设定,适应0.5—35mm不同线径。部分高端机型引入卷径自适应算法,随卷径增大自动微调排线速度,避免外圈松散。
- 定长计米与自动换盘:采用双轮压紧式计米器配合编码器,计米精度可达±0.3%。当达到设定长度时,气缸驱动剪刀切断,旋转盘自动脱料,空盘同步就位,全过程无需人工干预,换盘节拍可控制在6秒以内。
- 张力闭环控制:放线端配置磁粉制动器或伺服放线架,与收线速度联动,维持线材张力恒定。对于软质线缆(如RVV、橡套线),张力波动超过±15%即可能导致线体拉伸变形或卷层塌陷。
三、选型中的隐性指标:卷径一致性与数据可追溯
在电缆打盘机的实际采购中,多数用户关注"每分钟多少卷"的标称产能,却忽略了卷径一致性这一关键指标。卷径偏差过大,直接导致包装箱空间浪费与集装箱装载率下降。以出口型线缆企业为例,40HQ集装箱内若卷径标准差超过5mm,单柜装载量可能减少8%—12%,按每柜货值30万元估算,年出口200柜的企业隐性损失可达数十万元。
此外,新一代线缆成卷设备正逐步标配数据接口,可记录每卷的生产时间、长度、操作人员及设备状态,为质量追溯提供原始数据。这一功能在对接大型地产集采或电网招标项目时,正成为加分项。
四、结语:设备选型应回归工艺匹配
电线收线机的技术选型,本质上是对自身产品结构、订单批量与人工成本的综合测算。泊头打盘机厂家众多,价格区间跨度大,建议采购方以线径范围、日产能需求、换盘频次为输入条件,要求供应商提供同规格线材的试机视频或现场打样,以实际卷形质量与计米精度作为验收依据,而非单纯比较报价。设备稳定运行的三年总成本,远比采购单价更能说明问题。